Artykuł sponsorowany
Jak przygotować złącze spawane do badań nieniszczących, by wynik był czytelny
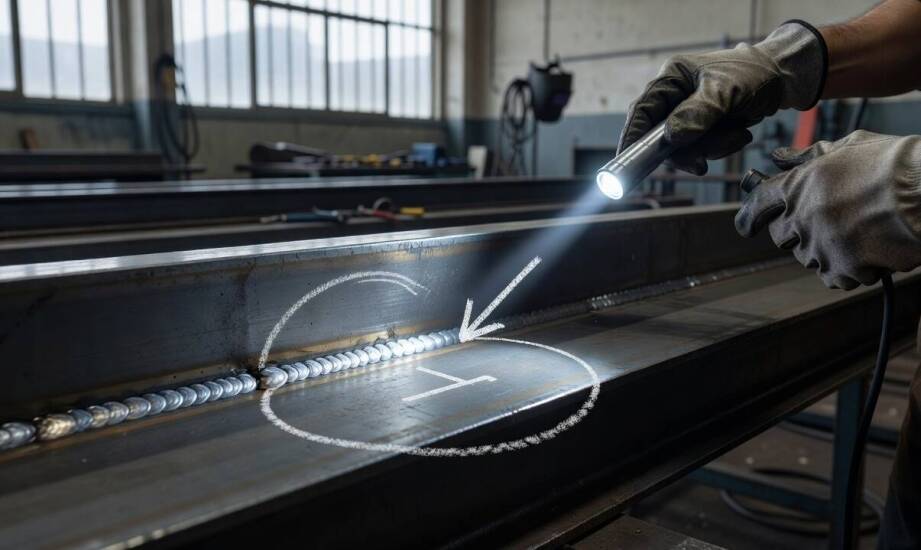
Nawet poprawnie wykonana spoina może dać nieczytelny wynik podczas kontroli, jeżeli przed jej rozpoczęciem zabraknie właściwego przygotowania powierzchni i dokumentacji. Zanieczyszczenia lub nieodpowiedni stan krawędzi zaburzają ocenę metodami wizualnymi, penetracyjnymi oraz ultradźwiękowymi, co znacznie zwiększa ryzyko błędnej interpretacji defektów.
Zanieczyszczenia powierzchniowe zaburzające ocenę
Warstwy rdzy, farby, oleju, żużla oraz zgorzeliny najczęściej uniemożliwiają prawidłowe przeprowadzenie diagnostyki. Zależnie od warunków otoczenia proces oczyszczania wymaga użycia szczotek drucianych, szlifierek lub specjalistycznych preparatów chemicznych. W przypadku metody penetracyjnej (PT) zanieczyszczenia blokują wnikanie penetrantu w nieciągłości materiału, całkowicie maskując rzeczywiste wady. Ten konkretny rodzaj weryfikacji wymaga również, aby temperatura badanego elementu mieściła się w przedziale 10–50°C, co gwarantuje właściwe działanie stosowanych środków.
W badaniach ultradźwiękowych (UT) nierówności i powłoki malarskie utrudniają szczelne przyleganie głowicy. Zaburza to propagację fali ultradźwiękowej, prowadząc do utraty sygnału lub powstawania wskazań pozornych. Z kolei diagnostyka wizualna (VT) bezwzględnie wymaga czystego metalu, aby ekspert mógł dostrzec pęknięcia, podtopienia czy braki przetopu. Powierzchnia złącza musi być odtłuszczona, sucha i pozbawiona luźnych frakcji. Dokładne usunięcie barier fizycznych zapobiega fałszywym odczytom i zapewnia pełną czytelność defektogramu.
Przygotowanie techniczne i interpretacja wyników
Przed właściwą analizą należy potwierdzić swobodny dostęp do strefy pomiarowej oraz stan lica. Specjalista trwale oznakowuje złącze i dzieli je na mniejsze odcinki. Taki proces umożliwia jednoznaczną lokalizację wykrytych niezgodności w raporcie końcowym. Chropowatość materiału w strefie przesuwu głowicy ultradźwiękowej nie powinna przekraczać wartości Ra 6,3 µm. Wszelkie ostre odpryski metalu wymagają uprzedniego zeszlifowania.
Kompletna dokumentacja zlecenia pozwala weryfikować stan konstrukcji bez konieczności zgadywania parametrów. Podstawę stanowi określenie wymaganego poziomu jakości według normy EN ISO 5817, ponieważ to ona definiuje kryteria akceptacji. Standard wyróżnia trzy główne klasy jakości: B, C oraz D. W klasie B wymagania są najsurowsze i całkowicie wykluczają obecność pęknięć oraz braków przetopu. Klasa D dopuszcza natomiast występowanie widocznych wad geometrycznych. Jeśli ocena ujawnia defekty na granicy akceptowalności, zaleca się sprawdzenie obszaru inną technologią. W praktyce przemysłowej badanie spoin często rozpoczyna się od kontroli wizualnej, po której następuje wdrożenie bardziej zaawansowanych technik objętościowych.
Laboratorium badawcze Centrum Badawczo-Rozwojowe Palab wykonuje pomiary przemysłowe z zachowaniem rygorystycznych procedur normatywnych. Akredytowana jednostka z Łęczycy realizuje zlecenia mobilnie na terenie całego kraju, wspierając przedsiębiorstwa z sektora petrochemicznego, energetycznego i budowlanego.
Przed ostateczną klasyfikacją złącza spawanego trzeba bezwzględnie zweryfikować stan jego powierzchni, prawidłową identyfikację odcinków oraz przyjęte normy odniesienia. Tylko ścisłe przestrzeganie procedur przygotowawczych gwarantuje, że kontrola dostarczy wiarygodnych danych o bezpieczeństwie konstrukcji.
Kategorie artykułów
Polecane artykuły

Jak powstaje indywidualny program safari do Botswany — od regionu po tempo podróży
Indywidualny program safari do Botswany różni się od standardowych wycieczek grupowych rygorystycznym podejściem do planowania. Zamiast zaczynać od sztywnej listy popularnych atrakcji, doświadczeni podróżnicy najpierw określają pożądany styl całej wyprawy. Ten konkretny czynnik determinuje, czy wyja

Ozdobne kruszywa jako sposób na stworzenie harmonijnego podjazdu.
Ozdobne kruszywa to doskonały sposób na nadanie podjazdowi niepowtarzalnego charakteru. W artykule przedstawimy, jak różnorodność kolorów i frakcji tych materiałów może wpłynąć na estetykę przestrzeni wokół domu. Zastosowanie dekoracyjnych kamieni nie tylko poprawia wygląd, ale również zwiększa funk